一、先选材质:受力决定大类
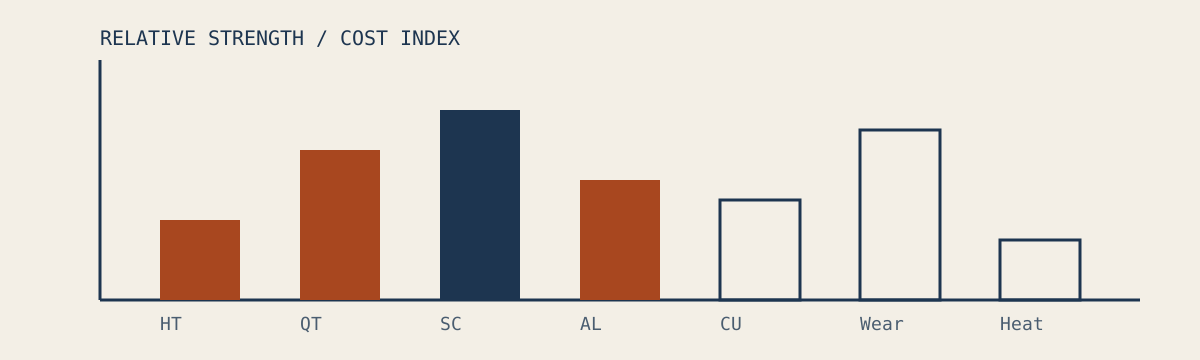
材质选择的第一问是:这个零件受什么力?静态受压、以减振和切削性为先的零件,灰铸铁通常就够用,机床床身是典型代表;承受冲击与交变载荷的零件,球墨铸铁在强度与成本之间有很好的平衡,桥壳、曲轴类零件多用它;需要焊接组合或韧性要求高的重载件,才考虑铸钢;重量敏感或要求导热,看铝合金;有腐蚀介质或需要自润滑,看铜合金;高温环境看耐热钢。常见的错误是“往上选一档求稳”:把本可以用球铁的件选成铸钢,成本上升,还要为铸钢的大收缩率承担缩松风险。反过来,把重载件选成灰铁则会在使用中断裂。
二、再看结构:铸造对形状有自己的偏好
铸造欢迎壁厚均匀、过渡平缓、有足够起模斜度的结构,排斥孤立的厚截面、深腔与水平大平面。厚薄交界处是缩松与裂纹的高发区,工艺上要用冷铁和冒口补救,补救的成本最终都会进报价。更好的做法是在设计阶段就让壁厚过渡平缓、把不必要的厚截面掏空成筋板结构。两个在钢板上很容易画出来的特征——深的内腔和细长的封闭通道——在铸造里分别意味着大量型芯和几乎无法造型的结构,画图之前想清楚。如果你不确定自己的结构是否适合铸造,把图发给我们做一次工艺评审,评审意见是免费的。
三、批量决定模具方案
同样一个零件,年用量五十件和五千件的合理方案完全不同。小批量用砂型临时工装或低成本模具,单件成本高但前期投入小;批量稳定后切换正式模具,单件成本下降。熔模精密铸造介于两者之间,适合中等批量、形状复杂、想省机加工的中小件。给供应商报用量时宁可给区间也不要只报首批数量,否则按小批量设计的方案在放量后会暴露出效率问题。采购清单里建议写明:首批数量、预计年用量、交期节奏,这三项决定模具投入怎么摊。
四、报价构成:知道钱花在哪才好砍
一份铸件报价通常由五部分构成:材料成本(按牌号配料、按重量计)、熔炼与浇注工时、造型与清理工时(型芯越多越贵)、模具或工装摊销、以及检验与包装。砍价之前先看清楚报价结构:如果模具费已单列,那单件价不应再含摊销;如果要求探伤、热处理或粗加工,这些是额外工序,价格上升是正常的而不是“报高了”。常见误区是只比单件价不看模具方案,结果选了报价略低但模具寿命短、批量后废品率高的方案。
| 材质 | 典型牌号 | 适合工况 | 注意点 |
|---|---|---|---|
| 灰铸铁 | HT150–HT300 | 减振件、机床床身、箱体 | 不宜受冲击,壁厚要均匀 |
| 球墨铸铁 | QT400–QT600 | 动载结构件、阀体、桥壳 | 关注球化率与批次检测 |
| 铸钢 | 碳钢、低合金钢 | 重载、焊接组合件 | 收缩大,缩松风险需探伤确认 |
| 铝合金 | 铸造铝硅系 | 轻量化外壳、散热件 | 除气不彻底易针孔 |
| 铜合金 | 锡青铜、铝青铜 | 轴套、阀件、耐蚀件 | 成本高,浇注温度区间窄 |
| 耐热钢 | 高镍铬系 | 炉底板、热处理工装 | 先确认工作温度上限 |
五、试制与验收:把问题留在出厂前
试制的目的不是“看看能不能铸出来”,而是验证尺寸链、装配与实际受力表现。试制件建议做装机验证,重点检查配合面、装配干涉与运行状态,发现问题趁模具未定型修改,代价最小。批量验收依据技术协议执行,通常包括:尺寸抽检、外观标准(对气孔、夹渣、冷隔的允许范围)、化学成分单与力学性能报告,重要件加探伤或水压试验。验收标准写在协议里比写在心里有用——出现争议时,批号追溯与检验记录是唯一能说清事实的东西。想进一步了解验收细节,可以读常见问题详解。
六、一份采购清单模板
给铸造厂发询价时,一份完整的需求清单能让评审效率翻倍:零件图纸(含公差与加工要求)、材质牌号或工况描述、单件净重估计、首批数量与年用量、期望交期、检验要求(是否需要探伤、水压、热处理)、交付方式与包装要求。缺任何一项,供应商都只能按保守假设报价,价格自然偏高。清单越具体,报价越接近真实成本,双方浪费的来回沟通也越少。准备好之后,欢迎联系我们开始第一次工艺评审。